
关键词: 碳纤维增强热塑性复合材料 铝合金 激光蚀刻
在现代航空航天和汽车工业追求极致轻量化的今天,碳纤维增强热塑性复合材料/铝合金(CFRTP/Al)更是其中的明星,通过胶粘介质,将成本低、延展性好、密度低的铝合金板材与质量轻、极限应变小的碳纤维增强热塑性复合材料结合在一起,弥补了各自组分材料的缺点,在保证必要力学性能的前提下实现减重。然而,这对“天作之合”也面临着“同床异梦”的风险:金属与复合材料之间的异质界面,是结构中最薄弱的环节,极易在制造或使用中发生分层失效。【1】
- 挑战:当光滑铝板遇上“抓不住”的复材
天生“光滑”:铝合金表面在空气中会自然形成一层致密的氧化膜,这层膜虽然能防腐蚀,但其光滑的表面却大大弱化了与胶粘剂、复合材料之间的机械嵌合作用。
低表面能:热塑性树脂(如PEEK、PP、PA)分子链多为非极性或弱极性,表面能极低。胶粘剂滴上去就像水珠落在荷叶上,无法润湿铺展,导致胶层与基材只是“点接触”,缺乏分子间作用力。
- 方法:用“光”在金属表面绘制增强密码
用皮秒激光在铝合金粘接区域,蚀刻出规则的方形网格微织构,通过改变“雕刻”的工艺参数,提升结合强度。
表面“微雕”:使用皮秒激光系统,在铝合金试件表面雕刻网格。这里研究了三个关键“刀法”参数:激光功率、扫描速度和光斑间距。
复材制备:将处理好的铝合金、胶粘膜和碳纤维增强PA6预浸料按顺序叠放,放入模具,在平板硫化机中热压成型,制成复合层板。
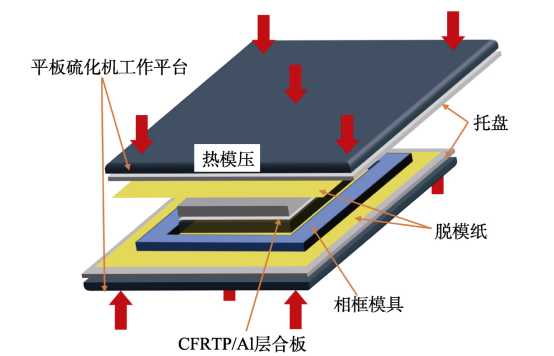
图1 CFRTP/Al复材热模压层压示意图
性能测试:将层板加工成标准的“单搭接”拉伸试样,在万能试验机上进行拉伸,直至界面被拉开,记录最大拉力和计算剪切强度。
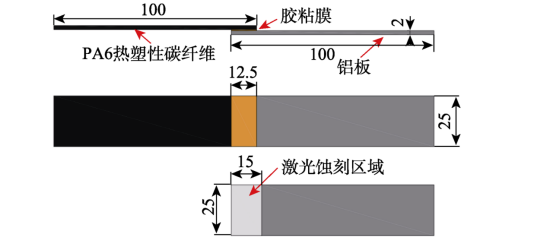
图2 单搭接接头尺寸示意图(单位:mm)
科学寻优:采用正交实验法,系统性地安排了16组不同参数组合的实验,并与未做任何表面处理的对照组进行对比。
三、发现:寻找让结合力“起飞”的黄金参数
1. 微观形貌的奥秘
通过超景深显微镜观察发现,短脉冲(皮秒)激光蚀刻出的槽线干净、网格清晰,热影响区小,精度极高。就像用最锋利的刻刀,留下了清晰利落的笔触。
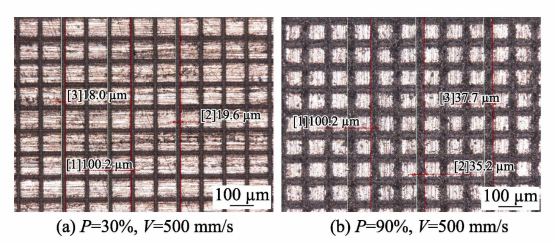
图3 激光蚀刻方形织构的微观形貌
研究还量化了“刀法”对“笔迹”宽度的影响:增大激光功率、降低扫描速度,可以显著增加蚀刻线宽。这为精确控制表面形貌提供了依据。
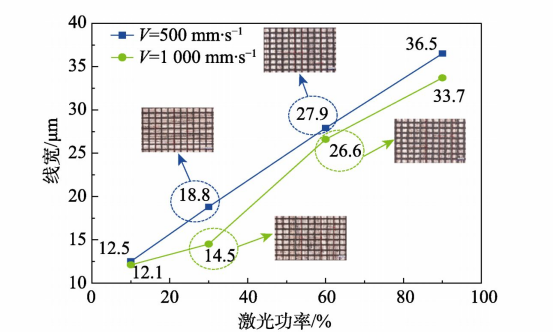
图4 激光功率对蚀刻线宽的影响曲线
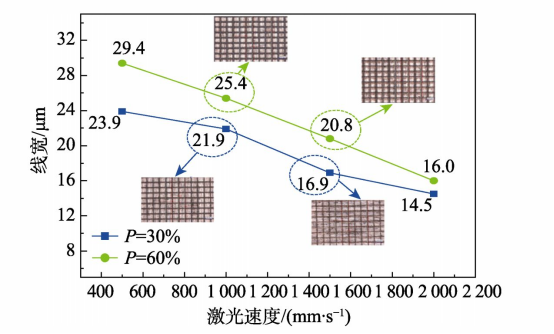
图5 激光速度对蚀刻线宽的影响曲线
2. 参数优化
最佳性能:设置激光功率70%、扫描速度500 mm/s、光斑间距150 μm,这一组参数,使单搭接接头的剪切强度达到了最高的 7.27 MPa。比未经任何表面处理的对照组(5.05 MPa)提升了44%!充分证明了激光蚀刻表面处理的有效性。关键工艺参数:通过极差分析发现,三个参数中,光斑间距对结合强度的影响最大,激光扫描速度次之,激光功率的影响相对最小。这意味着,在铝合金表面雕刻出的“网格”密度(由光斑间距决定),是决定结合力提升的关键。
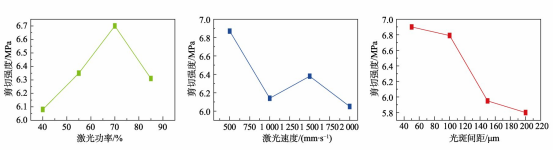
图6 剪切强度均值主效应图
3. 失效界面的故事
“密而深”的网格效果最好:当激光速度较慢(≤1000 mm/s)、光斑间距较小(≤100 μm)时,蚀刻出的网格又密又深。此时失效时,胶粘膜几乎全部留在铝合金一侧,说明铝合金与胶的粘接力,已强于碳纤维增强PA6与胶的粘接力。这是界面得到最强化的标志。
“疏而浅”则效果减弱:当网格变得稀疏或浅时,失效模式变为“混合失效”,胶膜在铝板和碳纤维增强PA6上各留一部分,说明强化效果有所下降。
参考文献:
【1】 《激光蚀刻对 CFRTP/AL 复材层间结合性能影响
的综合实验》,《实 验 技 术 与 管 理》第 42 卷 第 2 期 2025 年 2 月
