
“零件又翘曲了”这是传统注塑车间面对复杂、高性能部件时常见的难题。随着汽车与航空航天工业对轻量化的极致追求,简单地将熔融塑料注入模具已无法满足需求。工程师们面临的核心挑战是:如何在复合材料层压板上,一次性集成复杂的加强筋与连接点,而无需二次粘接。
01 传统工艺的边界与混合成型的崛起
当尝试用传统注塑在层压板上直接成型特征时,常因模具温度过低,导致界面熔融不充分,引发填充不足或变形。于是,一种称为“模压注塑一体”(或混合成型)的技术应运而生。它将注塑的几何自由度与复合材料的面内刚度相结合,但代价是工艺窗口变得极为苛刻。
温度控制必须精确到毫厘。热塑性复合材料的表现与熔融塑料截然不同,这从根本上重塑了模具的要求。传统注塑模具通常在80-120°C运行,而复合材料(如PA6、PEEK等)需要的模具温度(如PA6需220-240°C)高出许多。这种巨大的温差,彻底改变了加热、冷却、乃至模具钢材的选择逻辑。
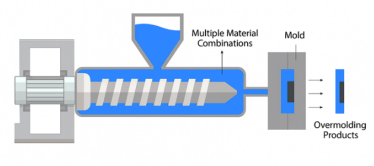
图1:基本的包覆成型工艺02 工艺核心:从材料选择到温度平衡
材料是基础。汽车领域偏好快速循环、经济性好的聚酰胺(PA)体系。航空航天则追求更高性能,广泛采用耐高温、耐化学的PAEK家族树脂(如PEEK、PEKK)。材料差异决定了工艺路径。
工艺始于一块预热的复合层压板。实现其均匀加热已是挑战,而将其快速、精准地置入模具则更为关键。一旦进入模具,加工窗口转瞬即逝:层压板必须足够热,以便与注入的熔体相互扩散、牢固结合;又不能过热,否则会在压力下变形。这个狭窄的热平衡窗口,是整个工艺成败的核心。
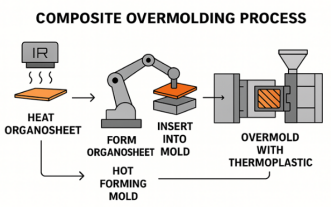
图2:复合材料包覆成型工艺流程
03 模具的进化:成为智能的工艺核心
模具本身,从成型工具进化为工艺成败的最终仲裁者。它必须能同时处理固态的层压板和熔融的塑料,这催生了多项关键创新:
精准热管理:采用独立控制的局部热分区,在冷却包覆区域的同时,精确维持层压板界面的连接温度,这是实现高质量结合与短周期生产的秘诀。
微米级定位:复合层压板是柔性的。现代模具采用机械凹槽、真空吸盘或锁紧结构,确保其在合模与注塑过程中不发生丝毫移位,这是保证零件一致性的前提。
表面与传感:模具表面可能采用微纹理或先进涂层来改善脱模与界面结合。更关键的是,嵌入式传感器实时监测界面附近的温度与压力,为实现工艺的闭环智能控制提供数据。
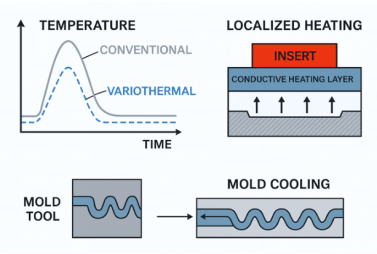
图3:重点展示了变温加热、局部嵌入式加热以及定向冷却通道
04 决胜界面:温差、压力与精度控制
界面是“焊接”发生的地方。最关键的控制参数之一是温差:层压板表面与注入熔体的温差需控制在10°C以内。温差过大会导致重熔不充分或结晶应力,直接削弱结合强度。
另一个挑战是由不同收缩行为引发的变形。层压板因纤维取向呈各向异性收缩,而包覆树脂收缩更均匀。这种不匹配会导致翘曲。解决方案是通过先进的“差分收缩”模拟,在模具设计阶段预先进行补偿,从源头控制变形。
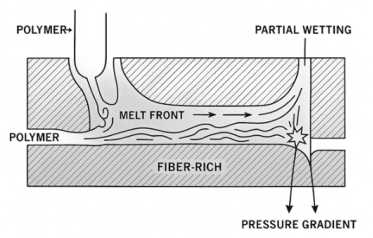
图4:显示了在二次注塑过程中,聚合物熔体如何流经富含纤维的层压板
05 现实验证:效率与性能的双重胜利
理论最终由实践检验。在一项汽车结构支架案例中,采用碳纤维/PA6层压板与PA6包覆成型,最终零件比铝合金件减重40%。通过优化模具热流道设计,成型周期缩短了25%。
在航空航天案例中,一个采用碳纤维/PEKK的支架,通过多区加热模具精确控温,使其在成型中始终处于熔融温度之上,最终关键尺寸精度控制在±0.05毫米,且层间强度无损。这些案例证明,该技术不仅能大幅减重,更能满足高性能领域对精度与可靠性的严苛要求。
06 重塑未来:一体化制造已成趋势
从试验室到生产线,混合成型技术正快速成熟。其核心价值已清晰呈现:减重高达30-40%,并实现结构功能一体化,减少后续加工与装配。
模具技术的持续进化——变温控制、精密定位、智能传感——不仅提升了质量,更为设计释放了更多自由度。展望未来,从汽车到航天,从电子到医疗,模压注塑一体成型技术将持续推动结构设计向更轻、更强、更集成的方向发展。在这场制造革命中,模具已超越工具本身,成为融合材料、工艺与设计的智能平台。
链接:https://www.compositesworld.com/articles/plastic-injection-to-composite-overmolding-evolving-mold-design-for-lightweight-manufacturing
