
关键词:碳纤维;热塑性复合材料;热压成型;正交设计
碳纤维增强尼龙66(CF/PA66)热塑性复合材料兼具高比强度、耐冲击、可回收等优势,在航空内饰、无人机框架、汽车轻量化等领域应用前景广阔。热压成型是其主要成型方式之一,但工艺参数(温度、压力、时间)的匹配直接影响层合板的力学性能与内部质量。本文基于正交试验系统研究了三个关键参数对CF/PA66复合材料拉伸、压缩、弯曲性能的影响,确定了最佳工艺窗口,并通过微观形貌揭示了性能差异的原因。
1. 热性能分析:确定成型温度区间
利用差示扫描量热仪(DSC)对CF/PA66预浸料进行分析,升温速率10 K/min。结果显示:尼龙66的熔融峰位于261 ℃附近,结晶温度约为235 ℃。为保证树脂充分熔融且避免热降解,成型温度应高于熔点。热重分析(TGA)表明材料在330 ℃开始分解,因此正交试验的温度水平选择270、280、290 ℃是合理的。
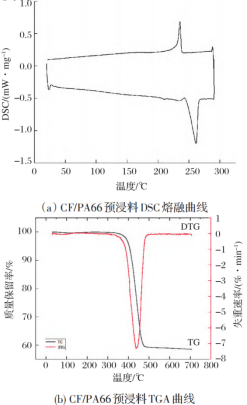
图1 CF/PA66预浸料热性能表征
2. 正交试验设计
采用三因素三水平正交表L₉(3³),因素分别为:A温度(270、280、290 ℃)、B压力(2.0、2.5、3.0 MPa)、C时间(15、20、25 min)。预浸料铺层[0,90,0,90]对称,热压后测试拉伸(ASTM D3039)、压缩(ASTM D6641)、弯曲(ASTM D7264)强度。
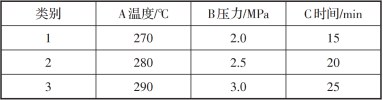
表1 热压成型工艺参数
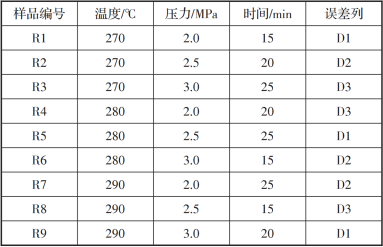
表2 试样编号与热压工艺参数
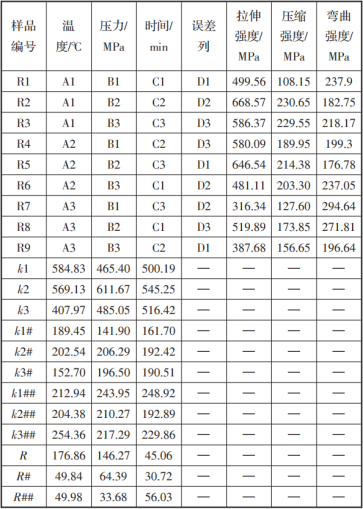
表3 L9(34)正交试验结果分析
3. 工艺参数对力学性能的影响
通过极差分析可知:
– 拉伸强度:影响因素主次为温度 > 压力 > 时间。温度270℃时平均拉伸强度最高(584.83 MPa),280℃次之,290℃下降明显。过高温度可能导致树脂降解或纤维/基体界面劣化。
– 压缩强度:压力 > 温度 > 时间。压力2.5 MPa时平均压缩强度最大(206.29 MPa),压力过低(2.0 MPa)易产生孔隙(如图2金相所示),压力过高(3.0 MPa)可能挤出过多树脂,均不利于压缩性能。
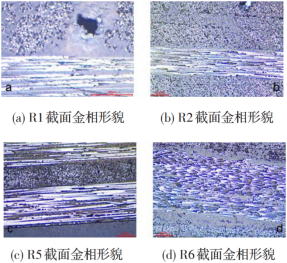
图2 CF/PA66金相截面图
– 弯曲强度:时间 > 温度 > 压力。时间25 min时弯曲强度均值最高(254.36 MPa),时间过短(15 min)树脂浸润不充分,层间结合弱,试样弯曲时易分层。
4. 最佳工艺窗口确定
综合各项力学性能,R2试样(270 ℃、2.5 MPa、20 min)拉伸强度668.57 MPa、压缩强度230.65 MPa,弯曲强度182.75 MPa,综合表现最佳。虽然R7弯曲强度更高(294.64 MPa),但其拉伸和压缩强度很低(316.34 MPa、127.60 MPa),无法满足结构件多向受力要求。因此推荐工艺窗口为温度270 ℃、压力2.5 MPa、保温20 min。
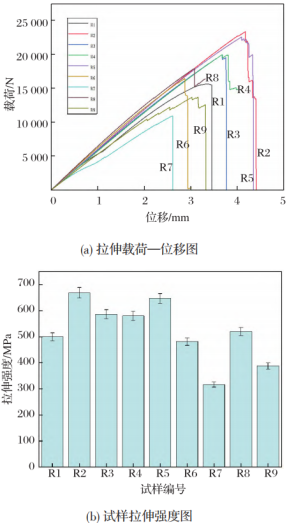
图3 CF/PA66复合材料拉伸性能
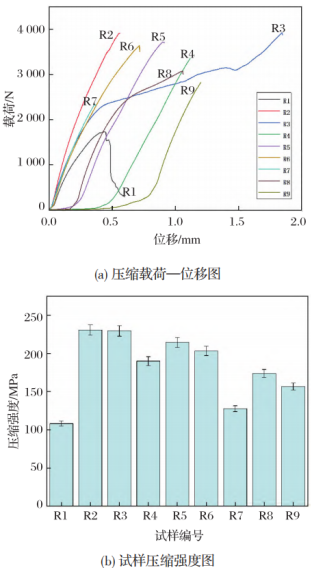
图4 CF/PA66复合材料压缩性能
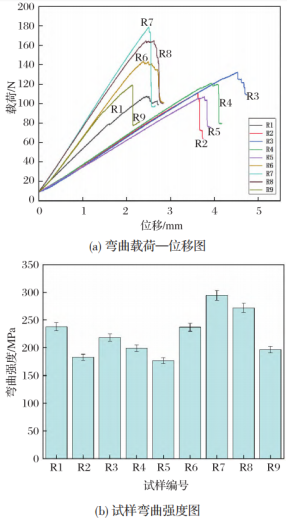
图5 CF/PA66复合材料弯曲性能
5. 微观形貌验证
扫描电镜(SEM)观察拉伸断口显示:R1试样局部树脂富集,纤维/基体分布不均;R5试样纤维拔出后残留少量孔洞,界面结合尚可;R2试样树脂均匀包裹每根碳纤维,无明显孔隙或脱粘,界面结合优异。这解释了R2试样高强度和高模量的微观机制。
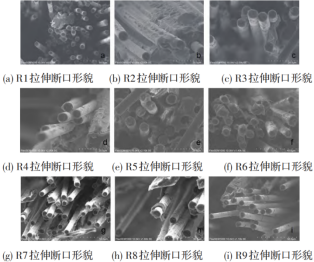
图6 试样拉伸断口面SEM图
结论:CF/PA66复合材料热压成型中,温度主导拉伸性能,压力主导压缩性能,时间主导弯曲性能。最优工艺参数组合为270℃、2.5 MPa、20 min,此时可获得界面致密、力学性能均衡的层合板。该窗口为热塑性复合材料模压成型提供了可靠的数据支撑。
参考文献:游舒悦, 潘利剑, 张锦涛, 等. 碳纤维增强尼龙66复合材料热压成型工艺研究[J]. 合成纤维, 2026, (3): 66-71.
